刀具选型五步法:从工件到刀柄的完整核对
选型顺序是先看工件、再看工序、最后看机床。依次确认材料、刃数、螺旋角与刃长、底角形式和刀柄,再落到具体型号。
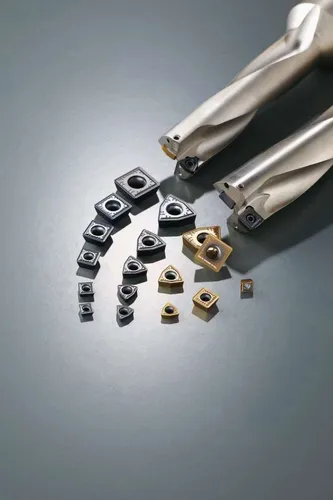
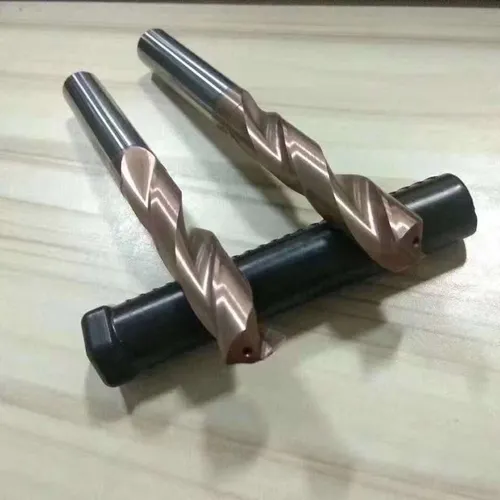
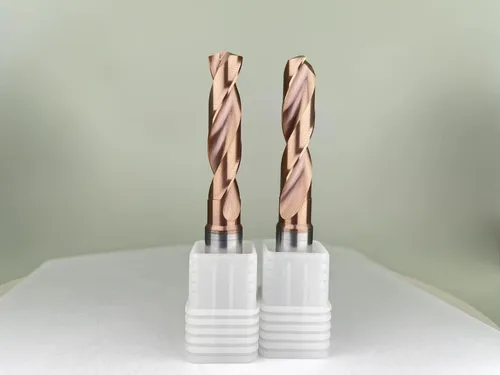
按孔径、有效钻深、柄部与冷却方式比较硬质合金钻头;核对规格或询价时提供工件材料、孔公差与机床信息。
选型顺序是先看工件、再看工序、最后看机床。依次确认材料、刃数、螺旋角与刃长、底角形式和刀柄,再落到具体型号。
先用工件材料类别与实际硬度缩小刀具、涂层与起始参数范围,再结合工序与图纸确认。不要把牌号当成硬度使用。
先用线速度与刀具直径算主轴转速,再用每齿进给与刃数算进给,其余都是对这两个量的修正。所有数值只能作为起点,需按实际切屑、声音与表面调整。
基体决定刀具本体,涂层决定界面。涂层匹配被加工材料类别,基体晶粒度匹配加工工序,而不是反过来。
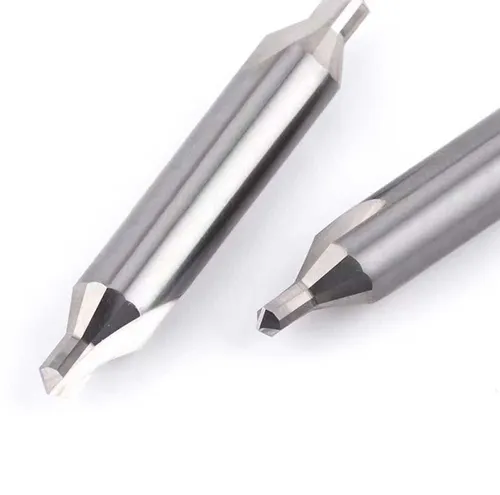
产品按加工任务组织,因此可以先用工件与工序定位到类别,再比较具体型号。
有效询价应明确具体刀具、工件、数量与收货地。商品没有公开价格时需要询价,并不代表免费供货。